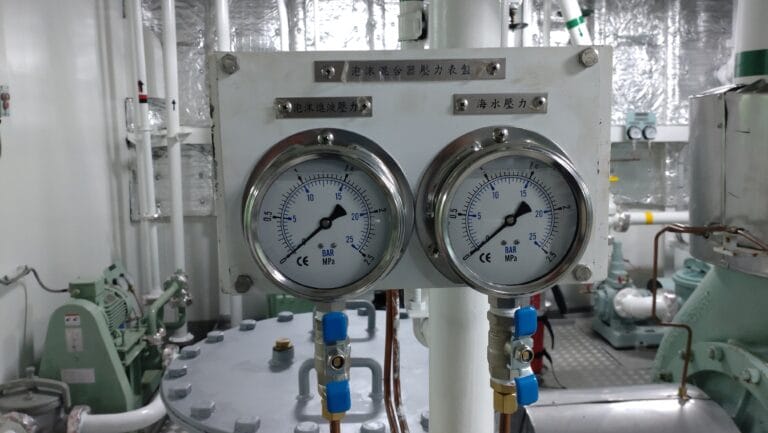
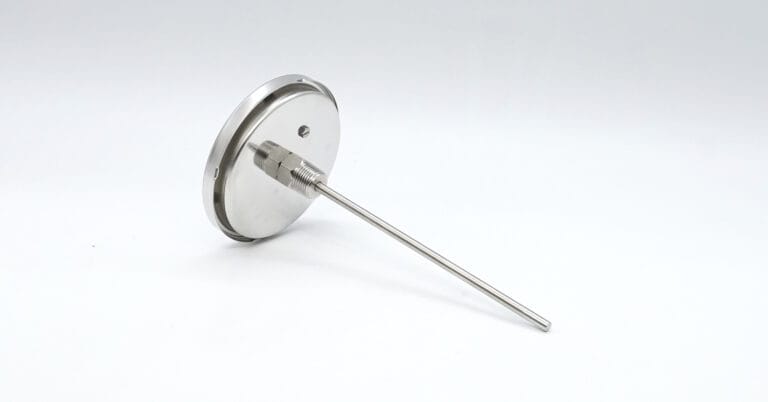
壓力錶安裝後漏氣或漏液,不一定是內部測壓元件故障。牙規不相容、密封方式錯誤、墊片受損與鎖緊力道不當,都可能讓製程接頭出現洩漏。反覆補上止洩帶或加大扭力,有時只是暫時掩蓋問題,未必能排除真正原因。
動手檢查或拆卸前,應先停止加壓、隔離壓力來源,並依設備程序完成安全洩壓、排放與冷卻。不要在帶壓狀態下繼續鎖緊漏點。關閉隔離閥後,壓力錶側仍可能殘留壓力;也不能只憑指針歸零,就認定接頭已可安全拆開。
1. 確認螺紋標準與尺寸相同
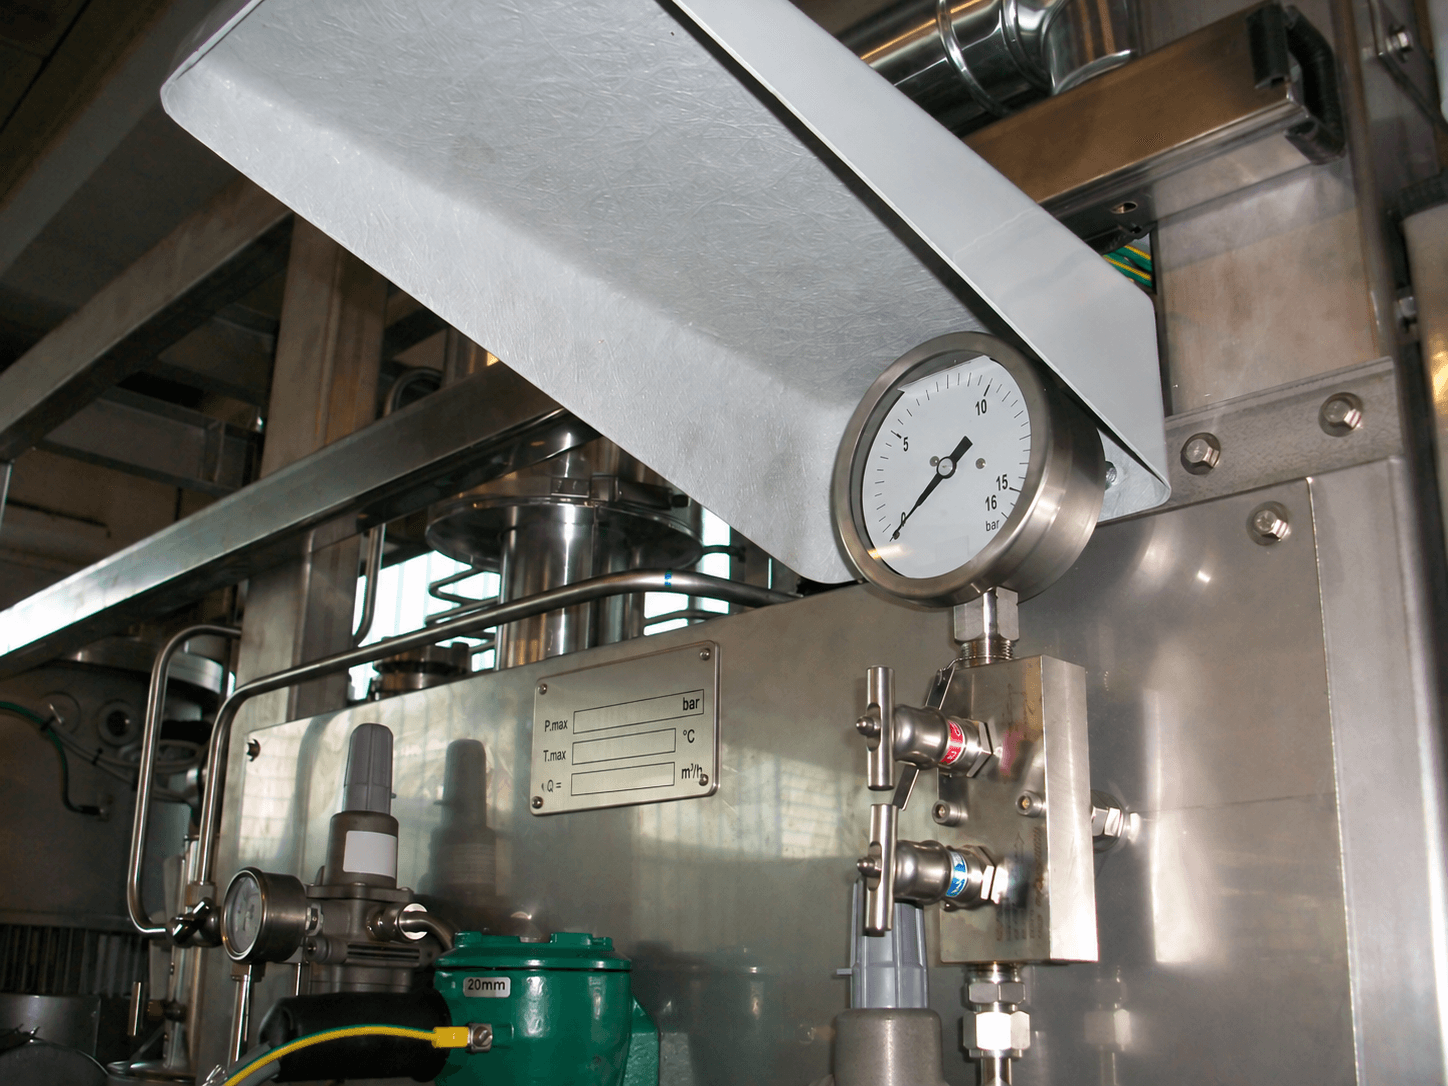
先核對壓力錶與配對接頭的完整規格,包括螺紋標準、公稱尺寸,以及公牙或母牙形式。NPT、R/Rc/Rp 與 G/BSPP,不能只因標示相同英吋尺寸就混用。即使勉強鎖得進幾圈,也不代表牙型相容,更不代表可以可靠密封。
確認系統安全後,再檢查是否有斜牙、牙峰壓平或其他損傷。已受損的零件應更換,不宜靠增加止洩帶填補。如果選用 PRSS 不鏽鋼壓力錶等替換儀表,應核對實際訂購的接頭選項是否符合現有配件,不能只看面徑與外觀。
2. 確認密封位置,分清牙紋與端面
NPT 錐形牙接頭通常須搭配原廠指定或認可的螺紋密封劑、止洩帶。ISO 7-1 系列則以 R 外錐牙搭配 Rc 內錐牙或 Rp 內平行牙,在牙紋處形成壓力密封;仍須使用正確的配對形式與密封材料。
ISO 228-1 的 G/BSPP 平行牙,壓力密封並不靠牙紋本身完成,而是依接頭設計,由墊片、O-ring 或密封端面等位置負責。缺少端面密封件時,不能用纏繞 G 牙的止洩帶取代。尤其 Rp 與 G 雖然都有平行內牙形式,密封系統卻不能視為相同。
3. 檢查墊片、密封圈與接觸面
對於依靠墊片或 O-ring 密封的接頭,先確認密封件沒有漏裝,尺寸正確,且位於設計要求的位置。墊片壓扁、硬化或受損時,即使感覺螺紋已經鎖到底,仍可能漏液;密封面上的污物、毛邊與刮傷,也可能讓接觸面無法貼合。
密封件材質須符合介質、壓力與溫度條件,並依維修規範更換。不要任意疊加墊片,或重複使用明顯受損的密封件,來補救不合適的接頭配置。
4. 檢查止洩帶或密封劑是否適用
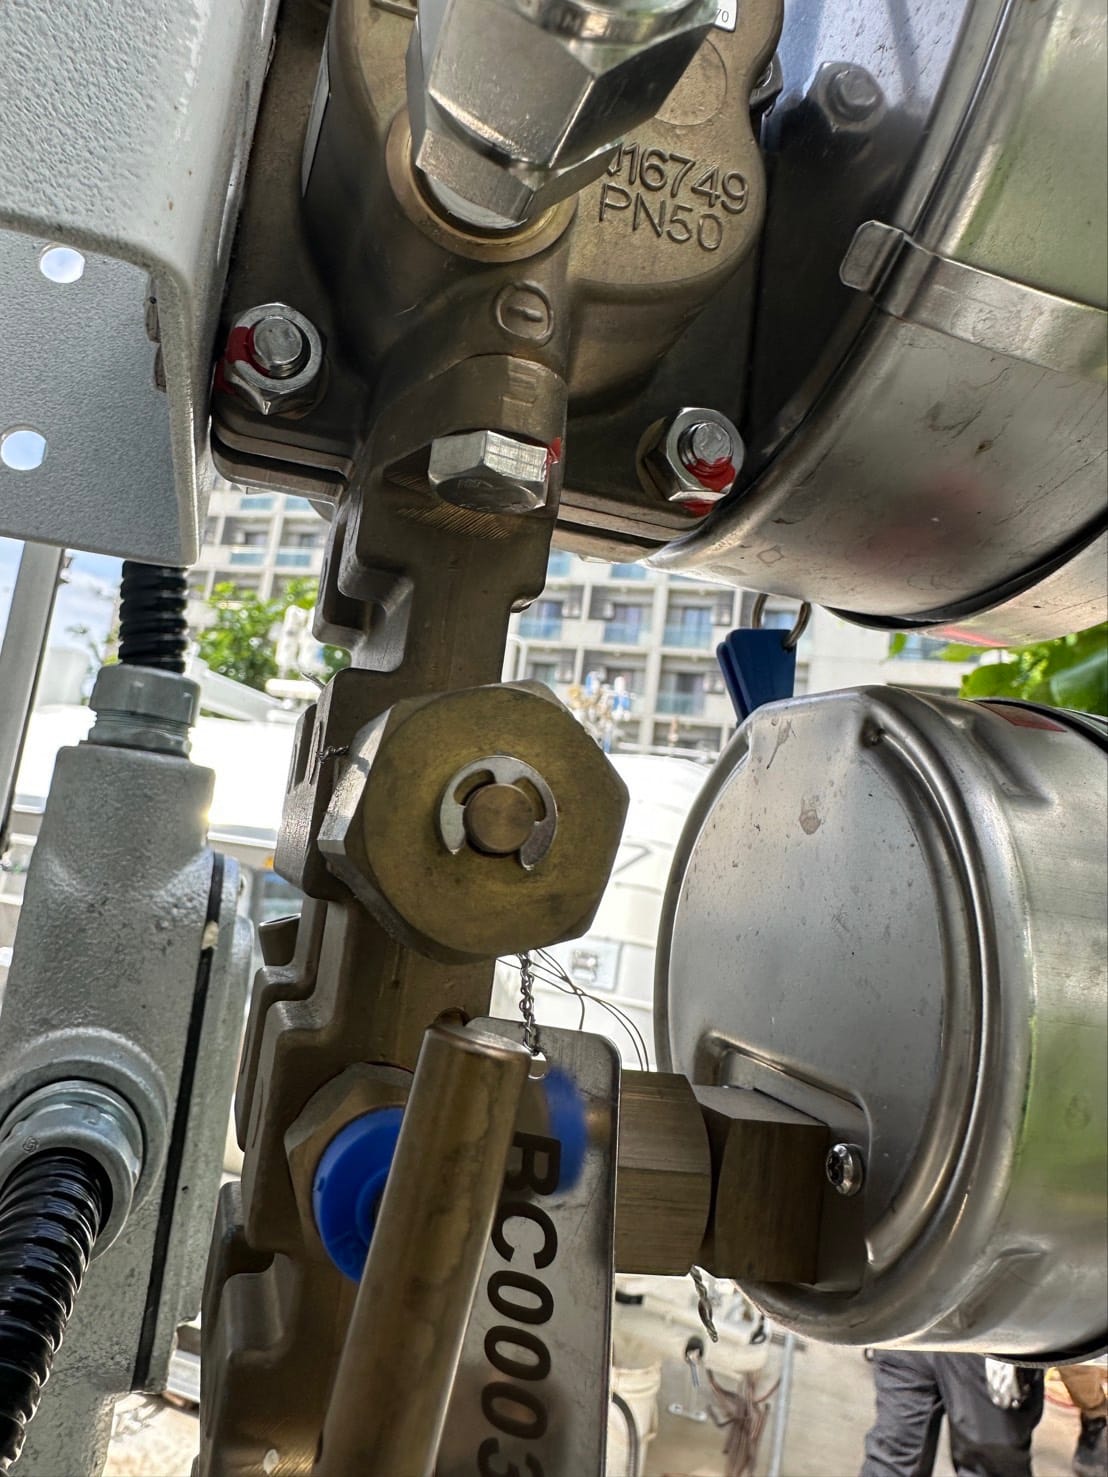
需要在牙紋處密封時,應依接頭與密封材料原廠的施工說明操作。纏繞方向不對、用量不足,可能留下洩漏通道;用量過多則可能妨礙正常鎖合,或讓碎屑進入壓力孔。止洩帶厚度與纏繞圈數,沒有適用所有牙規及工況的統一答案。
氧氣、食品製程或化學介質,不能直接套用一般水配管的密封材料。除耐溫、耐壓外,還須確認介質相容性、清潔度與適用的核准要求。維修時也應妥善清除舊密封殘留,避免碎屑進入儀表。
5. 確認鎖緊力道與復歸檢漏程序
施力應使用製程接頭上指定的扳手平面,不要握住錶殼當作槓桿旋轉。鎖得太鬆可能無法密封,鎖得太緊則可能傷及牙紋、密封件或接頭座。正確扭力與組裝方式,須依實際材質、接頭設計及原廠規格決定。
排除問題後,應依設備核准的程序進行洩漏檢查,再以受控方式恢復運轉。若再次滲漏,應停止並重新檢查接頭,不宜反覆追加扭力。若維護需要隔離儀表,可評估 PRA-BV 壓力錶旋塞閥等配件;其接頭與使用條件必須符合系統,而且隔離並不等於已排除殘壓。
國際規範參考:先確認適用的螺紋系統
- ASME B1.20.1-2013(R2018):規定包含 NPT 在內的一般用途英制管螺紋尺寸與量規檢驗,可用於核對指定牙型及尺寸。
- ISO 7-1:1994(含 Cor.1:2007):適用於在螺紋處形成壓力密封的管螺紋,包括 R、Rc 與 Rp 系列。
- ISO 228-1:2000:適用於不在螺紋處形成壓力密封的管螺紋。G 牙接頭須另外確認其密封結構。
上述規範可協助辨識接頭系統;引用標準不等於產品自動取得認證,也不能取代設備原廠的安裝與檢漏程序。適用版次與要求,仍須配合專案及採購規格確認。
常見問答
漏液時再鎖半圈就可以嗎?
不能在帶壓狀態下追加鎖緊。應先確認系統安全,再檢查牙規、密封方式與零件狀況。額外施力可能破壞接頭;是否需要再鎖緊,應依原廠程序判斷。
舊墊片可以重複使用嗎?
應依密封件原廠與維修規範處理。已永久壓縮、硬化、龜裂或刮傷的墊片,不宜直接重複使用。更換時須核對尺寸與材質,不能只選外觀相似的零件。
看到油液,一定是製程接頭漏液嗎?
不一定。充油壓力錶可能是錶殼填充液滲出,也可能是製程介質從接頭或其他受損部位外漏。應在安全條件下確認來源,再決定處理方式,不能只靠液體外觀判斷故障位置。
結論:找出漏點原因,再恢復使用
壓力錶接頭漏氣、漏液時,應依序核對牙規、密封位置、墊片狀況、密封材料與鎖緊方式。準備儀表型號、接頭規格、介質、壓力、溫度及清楚的接頭照片,能讓選型與維修判斷更有效率。
延伸閱讀: 壓力錶 NPT、PT 與 G 牙的差異與密封方式